技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务
打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商
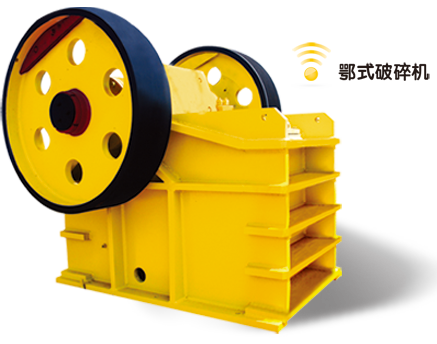
导读:固定是破碎是一种专门用于破拆工作的集机电液于一体的工程机械设备,具有冲击能量大、噪音低、震动小、工作范围大、安全可靠以及维修方便等优点,可在复杂工况下连续作业,不仅减轻了工人的劳动强度、改善现场工作环境,而且提高工作效率,是二次破碎机械化的理想设备。设备以电为动力,液压泵将电动机的动力传递给液压缸和马达等执行元件,由多路阀控制执行元件在一定的工作范围内寻找打击点,利用液压锤对物料实施有效破碎。
固定式破碎机主要由液压动力装置、电控系统、基座、工作臂以及液压锤等组成。基座的回转方式主要由侧摆式(转向液压缸式)和回转支撑式(马达回转式)两大类。
矿山一般用履带式钻机或水平(或分块)崩落进行大量开采,产生的大块矿石难以运输,因此,常用放小炮的方法将其处埋成小块,但该方法常影响系统连续作业。用挖掘机装配液压锤破碎,对挖掘机损坏严重,耗油量大,成本过高。用液压破碎机破成小块后,用装载机运搬.可避免二次爆破对人员和设备的威胁.实现连续作业,且成本较低。
卸矿溜井料口处设置孔距为450mmx450mm 的格筛,将超标大块矿石阻隔在格筛上面,通常由操作工人手握风镐或钢钎等作业方式逐个进行破碎清除.劳动效率较低.劳动强度较高。固定式破碎机的在线破碎方式已成为趋势。
目前,国内常用的破碎设备有颚式破碎机、旋回式破碎机、圆锥式破碎机,锤式破碎机、反击式破 碎机以及辊式破晬机等,在整个破碎工序中为二次破 碎,对爆破后的矿石进行破碎,其粒度范围约400-1000 mm,其中10%-15%的粒度超过500mm.个 別大块可达1000-1500mm。破碎机要求的入料粒 度≤500mm,固定式破碎机可协助入料.在线破碎大块矿石,并能探入破碎机内协助处理和清除堵塞,保证主破碎机始终以较大处理董的状态进行工作。
固定式破碎机可用于冶炼厂拆除转炉耐火内衬及钻扩转炉出钢口,是清理炉口粘渣和粘钢的理想设备。
固定式破碎机的作业工具可更换.利用快换装置进行更换.能完成破碎、钳碎、扒、挑、勾、挖铲以及抓等多项功能,真正实现一机多用。
导读:反击式破碎机现在广泛应用于高速公路、水库、高速铁路、机场、建筑、矿山等,其良好的破碎比深受广大客户称赞,然而由于不正确的安装与使用操作,致使其寿命减少,那么该如何克服这样的问题呢?
一、如发现反击式破碎机轴承发热: 说明轴承缺油,需及时加油,当然加油过多也会使轴承发热,加油时一定要检查油位,轴承损坏,要及时更换轴承,上盖过紧,要调节好螺栓,松紧适度为宜。
二、如发现破反击式破碎机振动异常: 说明物料过大,可以检查一下进料尺寸。磨损不均,说明反击锤头需要更换,转子不平衡,需调整,基础处理不当,需检查地脚螺栓并加固。
三、如现在反击式破碎机皮带翻转: 说明皮带磨损,需更换三角带,因为皮带输装配的问题,需将皮带轮调整在同一平面上,一定要注意三角带本身质量。
四、如发现反击破碎机出料粒度过大: 说明锤头磨损,需将锤头调闲或更换,锤头与反击板的间隙过大,一般调整为15-20mm,进料粒度过大也会影响出料粒度。
1.反击式破碎机(泵带有振动性工作的机组,在安装时和试车前均应紧固好所有的紧固件,在生产运转中也应定期检查,随时紧固。
2.安装中应注意反击破旋向(在带轮上标有旋向箭头)不可逆转。
3.把放击破电动机安装好后,应根据安装情况,配备传动带防护罩。
4.反击板与板锤的间隙应按工作需要逐渐调小,调整后应用手转动转子数转,检查有无撞击。调整完毕后,应锁紧套筒螺母,防止反击板受振动后螺母松动而逐渐下降与板锤相碰撞,造成事故。
5.由于反击式破碎机(反击破)的出料口在下部,安装高度以及如何与进料、出料装置配合,均应在系统设计中考虑好。
1.转子在出厂前已经通过平衡处理,用户一般不需要再作平衡试验,在更换锤头及转子部件时,应作平衡配置。
2.主机安装应调平衡,主轴水平度误差小于1mm/m,主从动轮在同一平面内,调整皮带松紧适度,固定电动机。
3.检查各部件安装位置是否移动、变形、锁紧所有螺栓,检查密封是否良好。
4.检查电器箱接线及紧固情况,调整延时继电器及过载保护器,接通电路,试验电机转向,选择合适规格的保险丝。
5.检查液压系统动作是否可靠,有无渗漏现象。
6.清除反击式破碎机内异物,用手搬动转子,检查有无磨擦、碰撞。
(1)仔细检查轴承的润滑情况是否良好,肘板的连接处是否有足够润滑脂。
(2)仔细检查所有紧固是件是否完好紧固。
(3)仔细检查电动机皮带是否良好的若发现象时,若发现有破坏时,应及时更换,当皮带或皮带轮上有油污时,应用布将其擦除。
(4)检查破碎腔内矿石或杂物、若有矿石或杂物时,则必须清理干净,以确保破碎空载起动。
(5)检查防护装置是否良好, 发现有了不安全现象时应及排除。
(6)检查调整螺栓是否退回,垫片给是否还压紧,契机是还拉紧。
(7)检查活动鄂板与固定齿尖与齿谷是否相对,活动鄂板两侧是否留有空隙,严禁与边护板磨擦。
(1)经检查,证明机器各部分情况很好,始可起动。
(2)本机分允许在无载荷情况下起动。
(3)起动时,必要用铃或信号先预告。
(4)起动后,如发现有不正常情况时,应立即停止运转,待查明和排除不正常情况后,方可重新起动破碎机。
(1)破碎机正常动转后,方可始投料。
(2)待碎物料应均匀地加入破碎腔内,应避免侧向加料或堆满加料,以免单边过载或受过载或承受过载荷。
(3)正常工作情况时,轴承温度不超过30,最高温度产得超过70,超过上述温度时,应立即停车,查明原因并加以消除后。
(4)停机,如因破碎腔内物料完全排除后,方可停用电动机。
(5)破碎时,如因破碎腔内排除阻塞而造成停车,应立关闭电动机物料后排除,方可再行起动。
(6)鄂板一端磨损后,可调头使用。
(7)破碎机使用一段时间后,应将紧定村套重新拧紧以防由于紧定村套松动而且生对机器的损伤。
(1)经常注意并授课时做好摩擦面的润滑工作,可确保机器的正常盍和延长设设备的使用寿命。
(2)本机采用的润滑脂应根椐使用地点。气温条件决定,一般情况下采用钙纳基润滑脂。
(3)加入轴承内的润滑脂为其空间容积的50%左右,第3--6月更一次,挽油应用清洁
的汽油或煤油清洗轴承。
(4)机器开动前,肘板与肘板之间应注入适量的润滑脂。
导读:锤式破碎机是利用高速回转的锤头冲击矿石,使其沿自然裂隙、层理面和节理面等脆弱部分而破碎。
锤式破碎机的类型很多,但目前用得最广的有锤式破碎机(锤头铰接式)和反击式破碎机(锤头固定式)。
锤式破碎帆的基本结构,矿石给入破碎机后,即受到高速回转锤头的冲击而破碎,破碎了的矿石从锤头处获得动能以高速冲向破碎板和筛条,陶时还有矿石之间相互撞击而遭到进一步破碎。小于筛条缝隙的矿万从缝隙中排出,个别大于缝隙的矿石在筛条上再经锤头的附加冲击、研磨而破碎,达到合格粒度后即从筛条缝隙小排出。
反击式破碎机的基本结构,矿石从进料口沿导矿板进入锤头打击区受到冲击破碎后,有两种不同情况:小块物料受到锤头冲击后,将按切线方向抛出,此时,料块所受的冲击力可近似地认为通过料块的重心;大块物料则由于偏心冲击而使料块与切线方向成δ角(图5—8)偏斜抛出。物料被高速抛向反击板,再次受到冲击破碎,然后又从反击板弹回到锤头打击区来,继续重复上述破碎过程。矿石在锤头和反击板间的往返途中,还有相互碰撞的作用。由于矿石受到锤头、反击板的多次冲击和相互间的碰撞,使得矿石不断地沿本身的节理界面产生裂缝、松散而破碎。当破碎后的矿石粒度小于锤头与反击板之间的缝隙时,就从机内下部排出,即为破碎后的产品。
反出式破碎机的工作原理与锤式破碎机基本相同,但结构与破碎过程却各有差异。反击式破碎机的锤头是固定地安装在转于上,有反击装置和较大的破碎空间。破碎时,能充分利用整个转子的能量,破碎比较大,可作为矿石的粗、中、细碎设备。锤式破碎机的锤头是以铰接的方式固定在转子上,破碎过大的矿石时,会发生锤头后倒——失速现象,转子的能显得不到充分利用,因此不能击碎大块矿石。矿石的反击和相互碰撞次数也较少。当矿石没有被破碎到要求的粒度时,还要依靠锤头对卡在机器下部筛条上的矿石进行附加冲击和研磨来破碎。由于反击式破碎机下部投合筛条。所以锤士破碎机的产品粒度校反击式破碎机均匀。通常.锤式破酵机用作矿石的中、细碎设备。
冲击式破碎机与其它型式的破碎机相比,具有下列优点:
(1)利用冲击原理进行破碎。使矿石沿节理、层理等脆弱面破碎,破碎效率高,能量消耗少,产量大,产品粒度均匀,过粉碎现象少;
(2)破碎比大。锤式破碎机一般i=10—15,最高可达40左右。反击式破昨机的破碎比更大,可达150以上,因而破碎段数可以减少,简化了生产流逐,减少了基建投资;
(3)机器的构造简单,加工量少,因而便于创造,成本低,操作维修也较简便;
(4)具有选择性破碎的特点,即比重大的矿石,破碎后粒度小,比重小的矿石,破碎后粒度大,有利于矿物的选别;
(5)设备自重轻,工作时没有明显的不平衡振动,不需笨重的基础。
锤式破碎机的最大缺点是:锤头的磨损较大,被破碎的矿石愈硬。则磨损就愈快,造成更换锤头的工作频繁。因此,不适于破碎坚硬矿石,当矿石中的水分大于9%或含有粘性物料时,对锤式破碎机,筛条易堵塞,对反击式破碎机,则反击板表面易粘结,减少破碎空间,从而降低生产率,有时也会造成设备事故。
导读:圆锥破碎机具有破碎比大、效率高、能耗小、产品粒度均匀以及适于破碎硬矿石等优点,因而受到选矿界的广泛青睐。但圆锥破碎机的衬板由于经常受到强烈冲击,容易产生严重的磨损。这会导致产品粒度不均匀、生产效率下降以及能耗增大等问题,所以破碎机衬板的更换至关重要。更换新衬板通常采用的高温锌合金浇注或常温高标号水泥砂浆浇注法,在生产和检修过程中经常出现破碎壁与轧臼壁松动、固定困难等问题,严重影响生产正常运行。根据以往经验可知,更换一个圆锥破碎机衬板及浇注所需时间大约为7~10天,更换周期过长,严重影响正常生产进度,为此相关人员不断探索研究、反复实践积累,开发了圆锥破碎机衬板填充新技术——环氧树脂填料(破碎机背衬胶)。
通常采用的传统高温锌合金浇注或常温高标号水泥砂浆浇注都是在破碎机动、定锥躯体与衬板之间的缝隙进行浇注填充的,但这两种填充方法在浇注工艺上都存在难以克服的缺点。
采用高温锌合金浇注,必须先将锌合金放入化锌锅通过焦炭炉、鼓风机吹风和吹氧,高温加热5~6h后,当温度达到锌合金的熔点(1200~1300℃)时才能浇注,浇注时间通常为12~14h。而且浇注前与锌合金接触的表面必须清理干净,预先进行干燥,因为残留在表面的水分可能会引起灌注锌时的爆炸现象;浇注时锌合金必须同时在圆周方向上数点进行,并应一次完成,避免先灌入的锌合金冷却后与后灌入的锌合金固结不牢或出现孔洞。而采用常温高标号水泥砂浆浇注通常需要在常温10~20℃的温度下进行,将砂子经水洗后加热,然后与高强度水泥按一定的比例配入,时间通常为3~4h,常温凝固需要48h以上;浇注时还需要一边浇注一边用振动棒振动,以确保砂浆水泥能均匀填充到与破碎机衬板之间缝隙中。
浇注时,员工需穿戴好特殊的劳动保护用品,戴好防灼烧面具,防止被1200~1300℃的高温锌合金烧伤,并且还需使用专用工具将锌慢慢倒入浇注孔,让锌合金慢慢流入动锥躯体与破碎壁之间的缝隙。采用常温高标号水泥砂浆浇注,还需对砂子进行水洗后再加热,增加了危险因素。 成本较高 采用高温浇注填充方法,锌合金消耗量大。
高温锌合金浇注必须经过加热—熔化—浇注—保温—冷却等填充工艺,过程繁琐复杂,废品率高达15%。高标号水泥砂浆浇注也需要经过水洗—加热—浇注—冷却等填充工艺,废品率高达8%左右。 劳动强度大 采用高温锌合金浇注或常温高标号水泥砂浆浇注,都需要大量劳动力,浇注工艺复杂,容易产生过度疲劳现象,生产安全无法得到保障。
无论是采用高温锌合金浇注还是常温高标号水泥砂浆浇注,都需要进行高温加热。特别是在采用高温锌合金浇注时,对锌合金的加热温度需达到1200℃~1300℃,产生的有害气体对环境污染极其严重。 采用新技术填充破碎机衬板 针对上述高温锌合金浇注和常温高标号水泥砂浆浇注的不足,公司相关人员经过细致的分析与研究,大胆地进行改革与创新,针对简便、安全,环保,充填强度和硬度适中、浇注时易于流动、便于拆卸等特点,探索出一条取代高温锌合金和常温高标号水泥砂浆作为圆锥破碎机衬板填充物的新途径——常温环氧树脂填料(背衬胶)。
采用环氧树脂浇注技术只需将被浇注的粘接体接触面的锈蚀、油污、灰尘处理干净,环氧树脂(无溶剂)E-51、低分子650聚酰胺树脂、活性硅微粉等化学物质按一定比例及添加顺序进行添加搅拌,搅拌均匀后便可直接倒入浇注孔,凝固24h后即可投入使用。该操作无特定温度限制,随时都可以进行。
环氧树脂浇注技术采用的化学原料在搅拌过程中无刺激性气体溢出,杜绝了高温加热锌合金后排放到大气中的有毒气体或者搅拌高标号水泥时产生的粉尘,安全环保。 成本降低 环氧树脂(无溶剂)E-51、低分子650聚酰胺树脂、活性硅微粉都是市场上常见的化学物品,价格低廉。同时在填充工艺上不再需要加热等操作工序,可节省焦炭和电能资源,极大地降低了成本。 拆卸简便 在进行更换旧衬板作业时,只需要将换掉的衬板用气焊割开,废旧的树脂会由于受热自然成块脱落,不再会出现因粘结、表面粗糙导致拆卸困难的问题。
采用环氧树脂浇注技术进行作业,只需1~2名员工,省时省力,简便快捷。从搅拌到浇注完成只需要1h,在满足填充物技术性能的同时,劳动强度也得到有效地降低。
新技术的采用带来最明显的效果就是备件组装质量的提高,轮廓清晰,表面精度高。由于是在常温下进行浇铸、凝固,气孔缺陷减少,浇注质量大大提高。 破碎系统通常采用流水作业生产线,当其中一台设备因损坏而被迫停产时,整个破碎系统都要停止正常运转。破碎机作为破碎系统的主要设备,更换活动锥或调整环的时间都比较长,破碎机新型填充物将会为企业减少维修工作量,降低工人劳动强度,随之也会带来非常可观的经济效益,在节能减排和提高安全性能方面具有重要意义。 用于破碎机的衬板与基体之间,碎石桶与夹套间隙,支撑圆锥体和保护层空间的填充/支撑, 同时在设备受到破碎矿石的冲击或载荷振动时作为缓冲材料;也用于球磨机耐磨衬板和筒体间隙的结构补强,抗冲击振动。该材料固化前:流动性好,填充性强,操作简单,安全环保;固化后:收缩率低,粘接性,承载能力高,可拆卸。


价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。