技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务
打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商
导读:无论什么样的工作现场都要确保其环境的安全,利用耐磨锤头破碎矿石的生产现场也不例外,同样需要一个安全的工作环境。不管是什么样的生产线都需要把安全工作做得完善些,不能有任何的差池,这不仅能够确保机械设备和工作人员的安全,而且还稳定生产线的正常运行。
大多数客户都能意识到这一点,但是耐磨锤头的安全工作怎样进行却成了客户心中的难点。确保该铸件的安全工作是每位客户心中发展的趋势,也都朝着这个方向去发展,但是具体的实行方法和运用很多客户却不能把握,这也就造成了对该铸件的安全工作并没有做到充裕的落实。小编在本篇文章中来给大家讲述耐磨锤头的生产安全该如何进行下去,其实只要客户有这方面的意识就很不错了,证明已经迈出了第一步,接下来就是实行和坚持了。
大家都知道该铸件在工作时是与矿石直接接触破碎的,那么我们要确保进入设备内腔破碎区域的物料中没有其他的金属杂质,如果有其他的金属杂质或者坚硬物体进入破碎腔,很可能造成耐磨锤头无法将其击碎反而被其重创,轻则该铸件发生裂纹或断裂,重则可能造成破碎机设备受到不同程度的损害,这是其中最重要的部分。还有一点是操作人员在操作破碎机生产时,要切记需按照说明书上的正确操作方法,不能任意改动操作方法。比如私自加大破碎机的动力或者增大破碎机的破碎量,这些都是违规操作,很容易发生危险。本文讲述了这么多都需要客户去谨记并且实施到位,不仅对自己有很大好处还避免了很多不必要的麻烦。导读:破碎理论要求客观、准确全面反映物料粉碎的过程,而物料的粉碎过程是一个十分复杂的物理化学过程。物料在变形、破碎过程中始终不断与外界交换着物质和能量。就自然界中的岩石而言,不仅承受着外载产生的机械能,还可能受到热能、辐射能等的影响,这些能量作用于岩石又会导致岩石发生热辐射、红外辐射、声发射等能量输出;同时,空气、水分、化学腐蚀等还导致岩石与环境之间存在物质交换。因此,在考察物料的变形、破碎时,所研究的并非是一个孤立系统或封闭系统,而是一个开放系统,这就需要采用非平衡热力学的研究方法。
在外力作用下,随着物料变形程度的变化,外载机械能和热能不断转化为物料的内能,从而使物料的内能升高,偏离初始平衡状态。在特定的外载条件下,外载提供的机械能、热能等能量与物料的内能达到一种动态平衡,物料将处于某一定态。对于不同的外载条件,物料所处定态的内能也不相同。一般来说,物料内能将随外力的增大而升高。因此,这种定态相对于初始平衡态是不稳定的。但在外力不是很大的情况下,物料所处定态偏离平衡态不是很远,属于线性非平衡区,称为亚稳定态,而将初始平衡态称为稳定态。在亚稳定态,微缺陷的形成可能出现在物料中任意位置,呈无序分布。而且微缺陷的尺寸、数量均处于较低规模。在这一状态下,外力所做的功主要以弹性势能的形式储存在物料内部,导致物料向具有较高内能的临界态发展,同时也有部分弹性势能释放引起温度变化、电磁辐射、声发射等能量耗散。因此,物料在宏观上表现为能量耗散的特点。为此,我们应该引入耗散结构理论,来针对物料粉碎过程中的耗散特征进行内在规律的分析与研究。
当外力比较大时,物料偏离平衡态较远,属于非线性非平衡区,此时的定态变得极不稳定。特别的,在某一临界态,物料将向另一种新的定态突变,这种转化则对应于物料的失稳破坏。在临界态,微缺陷的形成表现出一定规律,主要集中分布在某些区域,具有一定的自组织性,从而诱发宏观裂纹的产生,物料状态失稳向另一状态发展,最终形成破裂后的某种新的稳定态。这就是由稳态到突变再到稳态的螺旋式循环过程。我们要研究该过程的本质,揭示螺旋式循环过程的定量关系,是建立破碎理论构架的基础。运用突变理论所提供的研究方法是实现这一目标的关键途径。
可见,物料变形、破碎过程十分复杂,它不是一个孤立系统,而是一个与外界有物质和能量交换的开放系统。也是一个由稳态-渐变-突变的螺旋式演变过程,同时伴随声、热等能量的耗散。要完整、系统的建立物料粉碎功耗方程,它需要多学科的理论做基础。在多学科交叉融合的前提下,来建立功耗方程才可能更完善和全面,才能揭示物料粉碎这一复杂系统的内在演变机理。
红苹果机械有限公司是一家专业研发制造销售矿山装备的高新技术企业,红苹果成立以来,专注于破磨机械行业产品和技术的研发,持续为客户提供专业的成套破磨系统解决方案。目前,红苹果机械产品服务于全球一百余个国家数万用户,不断为用户创造价值,更让红苹果品牌破磨机械产品获得强劲的市场增长。
导读:圆锥破碎机在结构改进、新产品开发及系列型谱的完善等方面取得显著的成绩。
主要表现在以下几个方面:
1.新技术的应用:控制与液压技术的应用,可实现破碎机恒负载运行,排料口自动调节等功能,对提高破碎机运行的可靠性,改善破碎机维护维修性能起到了积极的促进作用。
2.在腔形方面:破碎腔的结构和形状很关键,通过腔型参数和结构形状的改进使破碎机的性能明显提高,主要体现在①使物料在破碎腔中形成料层破碎机制,提高破碎效率,改善破碎机的通过能力,而且不产生堵料;②减少齿板的磨损,延长衬板的寿命(齿板磨损的快慢和物料的性质、机构的运动状态、腔型等诸多因素有关);③改善出料粒度的均匀性,减少过粉碎量和跑粗现象。
3.在结构方面:主轴支撑采用滚动轴承结构,提高传动效率,减低了能耗;偏心部件上移,改善了主轴系统的受力状态,使破碎腔的破碎效果得到强化,同时改善了检修维护性能。
4.在参数方面:采用高摆频,大偏心,高能量输入,堆满给料,提高了粉碎效率。
5.新机型的开发研制,以惯性圆锥破碎机为例。

引进技术合作开发的惯性圆锥破碎机。该机是一种新型高效超细碎破碎设备,其独特之处在于破碎力不是由偏心回转部件提供,而是借助于不平衡偏心振动器旋转而生的离心惯性力,这个力大小可调。但遇到过铁件时,不会产生刚性冲击,可见设备的工作原理本身就具备保险功能。破碎力具有高频交变脉冲性质,对物料可进行多次冲击破碎,根据这些特点适用于硬物料的破碎。

(1)破碎比可达4~30,容易通过调节激振器静力矩达到所需破碎比。
(2)在大型振动圆锥破碎机中,增大排矿口尺寸对破碎产品的粒度影响不大。
(3)运转安全可靠,不可破碎物体落入破碎腔中不会损坏破碎机,破碎机无需过载保护装置。
(4)传递到基础上的动负荷很小,不需要建造大而坚固的基础。
(5)单位能耗降低40%以上。
(6)可以在较大范围内方便地改变破碎机的工艺参数,控制破碎产品的粒度。
我国圆锥破碎机技术取得的进步是显著的,但是从结构上和参数上仿制的痕迹还是很明显,与国外知名公司如美卓、山特维克等相比还有很大的差距。这些差距主要体现在以下几个方面。
1.设备的可靠性,这是一个综合指标,体现了系统的各个方面的协调匹配性能。它不完全是结构问题,也不是一两个指标的高低问题,它是由系统的基础理论体系决定的,使设备的工作参数和结构参数合理的匹配,达到设备在特定工况下运行的稳定性。这是我们装备所欠缺的。是导致我们的设备不好用,易出问题的根源。
2.可维修性,我们的设备太注重某些主参数指标,如生产能力等。而忽视设备的可维修、维护性能,使我们的设备一旦出现故障,维修更换困难,工人劳动强度大,维修周期长的问题,给企业造成直接或间接的经济损失。这也是我们的设备的一个通病。
3.技术更新滞后,国外设备他们的技术更新快,最新的成果和技术能及时应用到设备中去,例如,液压系统的应用、控制技术的应用、料层粉碎原理的应用、高能破碎概念的应用等。为什么我上面提到我国的产品模仿的痕迹明显,我们设备改进技术中原创的内容太少,都是在国外的设备上应用之后的技术,才在我们的设备上出现。这说明两个问题,一是原始创新能力差,其二是消化吸收新技术后的再创新能力差。
4.材料问题,这是客观问题,材料特别是耐磨材料方面,我们的性能与国外相比有很大差距,致使我们的设备易损件寿命短,更换周期频繁等不足。
5.加工质量,这也是影响我们设备品质的一个原因。
导读:锤式破碎机是冶金、矿山、建材和电力等行业常用的破碎设备。锤头是其中主要的易磨损件,目前主要用高锰钢制作。但其抗磨性差,使用寿命短,需要频繁更换,不仅浪费材料,而且影响正常工作。因此,提高锤头的寿命成为亟待解决的问题。那么影响锤头的使用寿命的因素都有哪些呢。
锤头的结构设计和几何形状对其热处理后的力学性能和内部金相组织有很大的影响。特别是厚度尺寸大的锤头,影响更为突出。通过对不同材质锤头断裂失效形式分析可知,造成锤头断裂的主要原因是其内部或表面存在不同程度的缺陷。由于缺陷的存在,使大部分锤头在使用初期发生断裂现象。因此,在锤头生产中,必须制定合理的铸造和热处理工艺。
破碎机技术参数也会影响锤头的使用寿命,其中主要的是转子的功率和转速。它们不仅关系到破碎机的生产能力,也关系到锤头冲击硬化的程度。锤头冲击硬化程度良好,其使用寿命就会有所延长。
物料块度越大,对其韧性要求越高,而物料硬度越高,对锤头材料硬度要求越高。具体型号的破碎机应采用适宜的给料粒度,这会在一定程度上延长锤头的使用寿命。
破碎机内部间隙主要是指转子体与反击板、蓖条以及锤头之间的间隙。这些间隙的尺寸,会关系到蓖条及安全门附近是否有积料。如果积料存在,而锤头无法将积料从蓖条上压下时,锤头就会受到严重的摩擦磨损。因此,在使用的过程中,必须经常调整各部分间隙,使其处于适当范围之内。 上面我们介绍了影响因素,那么如何选择锤头的材料呢。
目前国内的破碎机锤头大部分使用高锰钢材质,其耐磨性不够,使用寿命非常短。破碎石灰石的锤头一般可使用60一90d,在某些特殊条件下,使用不到7d。同时由于锤头在工作中所受的冲击力并不大,使高锰钢锤头的加工硬化效果不显著,其抗冲刷磨损能力差。由于Cr能起到强化奥氏体,提高钢的硬度、强度和耐磨性的作用,因此在高锰钢中加人Cr元素,可使锤头大大强化。在破碎铁矿石时,锤头的使用寿命比普通高锰钢提高50%,
传统的高锰钢锤头耐磨性差,使用寿命短,耗材量大。为此,我们将锤头设计成锤柄和锤端分别制造。锤柄部分采用高锰钢或碳钢,使其具有足够的强韧性,锤头部分采用高铬铸铁。而高铬铸铁是一种具有优良耐磨性的材料,这样锤端就会有足够的耐磨性,同时由于高铬铸铁韧性较低,易发生脆性断裂,所以锤柄选择高韧性的高锰钢或碳钢材质,克服了单一材料的缺点。
实际使用寿命与耐磨表现以具体工况及运行记录为准。实际使用寿命与耐磨表现以具体工况及运行记录为准。
复合锤头,虽然具有较高的使用寿命,但其铸造及热处理工艺复杂。为此,近年来研制开发了多种低合金钢锤头,已推广的有40CrMnSiMoRe低合金钢锤头。40CrMnSiMoRe钢合金元素含量少,生产成本低,工艺简单,通过合适的热处理即可获得需要的机械强度。经过对锤头运行状况分析以及在破碎机上的实验,证实了该种材料符合锤头的各项性能指标,可作为一种良好的锤头材料。在峰峰发电厂锤式破碎机上,40CrMnSiMoRe锤头与高锰钢锤头进行了磨损对比试验。试验方法是在破碎机上安装两排锤头,每种装一排,同机运行,试验结果为:40CrMn-SiMoRe锤头运行了21d,高锰钢锤头运行了14d,由于两种锤头的磨损长度不同,因此用磨损长度来衡量实际的使用寿命更为实际。
实际使用寿命与耐磨表现以具体工况及运行记录为准。

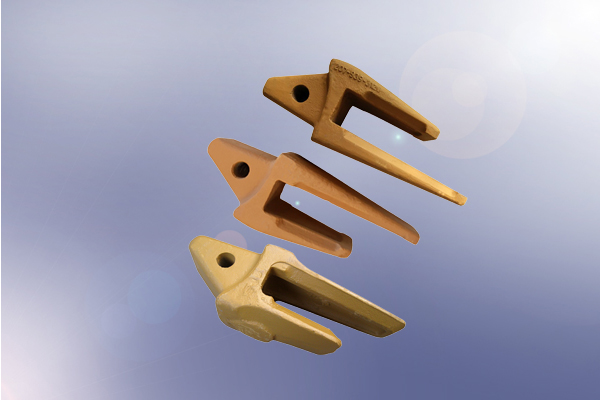
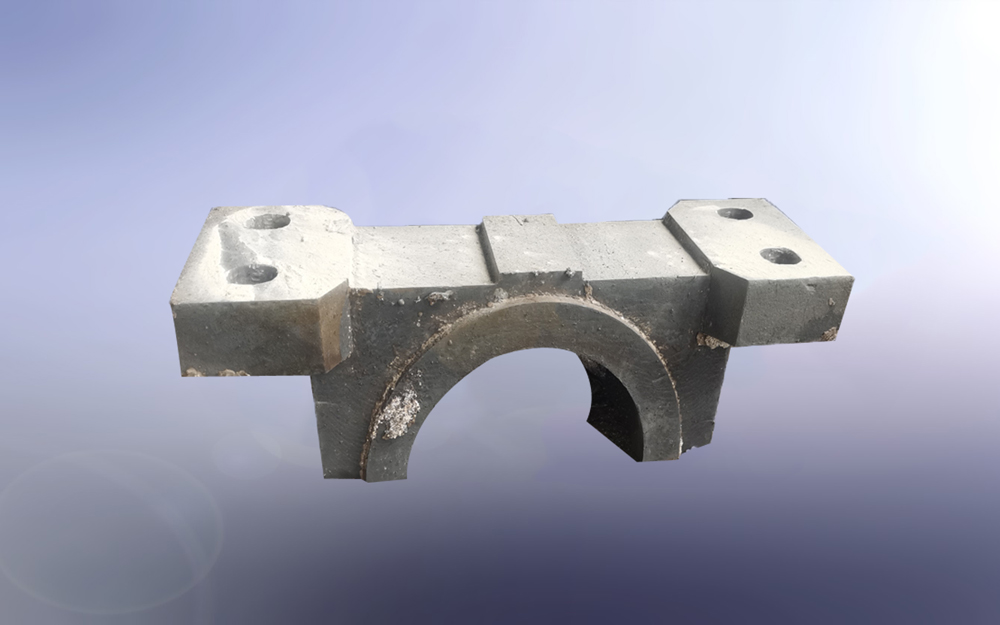

价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。