技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务
打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商
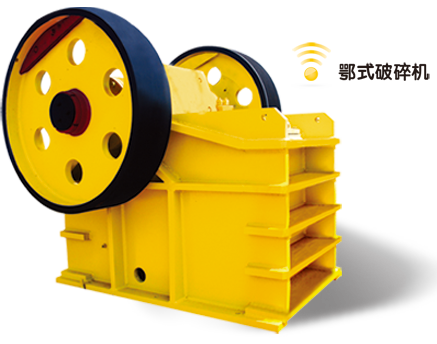
导读:弹簧在反击式破碎机中发挥着重要作用,由于具有特殊的弹性材质和它特有的结构特点,它具有多次重复的随外栽荷的大小而做相应的弹性变形,卸载后立即恢复原状的特性测力。为了让用户更好全面了解弹簧的作用,下面本文将介绍反击式破碎机弹簧的主要功能。
1.如测力器和弹簧秤的弹簧等。
2.减振和缓冲,如车辆的悬挂弹簧,各种缓冲器和弹性联轴器中的弹簧等。
3.储存及输出能量,如钟表弹簧,枪栓弹簧,仪表和自动控制机构上的原动弹簧等。
4.控制运动,如控制弹簧门关闭的弹簧,离合器、制动器上的弹簧,控制内燃机气缸阀门开启的弹簧等。
为减少可逆反击破碎机基础震动,在两台无篦条可逆反击破碎机下面设计减振平台,在平台2.8—4。0mm高度处,设计1.2m高的圈梁,减振平台放在圈梁的基础上,不需要予埋螺栓,设备安装十分方便,弹簧为优质弹簧钢60Si2Mn,减振弹簧经150万次疲劳试验无裂缝,无断裂,达到国家有关标准,阻尼材质为丁晴橡胶。减振平台为钢混型,整体框架为槽钢焊接件,中心为钢筋混凝土,破碎机与电动机的地脚螺栓孔在浇注混凝土时预留。
(1)设计选用固有频率3~4Hz的阻尼弹簧复合减振器的减振平台,隔振效率可达90% 以上,具有隔振效率高、载荷大、稳定性好等特点,并且安装十分方便。
(2)阻尼弹簧复合减振器,具有复合隔振降噪音,固有频率低,平台不振动,隔振效果好,不影响其他仪器、仪表等设备的正常运行。
(3)无篦条可逆反击锤式破碎机使用减振平台,可以延长设备的使用寿命,对设备不存在大的维修维护,减少成本消耗,增加经济效益。
导读;反击式破碎机是一种高效的破碎设备,具有具有破碎比大、构造简单、耗能少、生产能力大、产品粒度均匀等特点,其缺点是摩擦表面磨损严重,严重影响了破碎机的使用寿命,因此润滑工作在破碎机的生产过程中很重要,不仅有利于反击式破碎机的正常工作,还保证破碎机的少出故障,那么如何做好反击式破碎机的润滑工作呢?
一、润滑脂要适量:润滑脂的量应不应超过其体积的50%--70%,如果润滑脂的量过小,破碎机内部因不能获得足够的润滑脂而发生摩擦,而当润滑脂的量过大时,会使摩擦力矩增大,设备温度升高,破碎机磨损更严重。因此润滑脂的量要适量。但特别要注意的是,机器开动前,肘板与肘板之间应注入适量的润滑脂。
二、注意气温和地点差异:润滑脂应根椐使用地点。气温条件决定,一般情况下采用钙纳基润滑脂。
三、润滑剂要使用同一品牌:在日常加脂时,尽量选用同一牌子的润滑剂,尽量避免新旧混用,如果不注意这一点,破碎机出现故障的概率会增加13.2%。
四、经常更换润滑脂,保持其清洁:由于该机器工作环境恶劣,在进行破碎工作时,会产生大量的粉尘,因此应经常更换润滑脂,要防止尘土、机械废旧杂质和砂石颗粒的混入。根据运行使用情况,每季度最好换一次润滑脂。
扩展阅读:
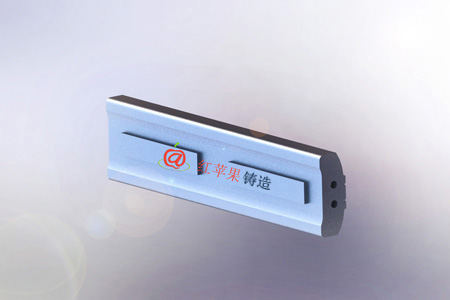
颚式破碎机在运作过程中,腔内的物料不在不断的挤压撞击从而达到一个破碎的效果,但是经过这种激烈的撞击下,最容易消耗和磨损的零件就是颚式破碎机的齿板,为了不影响生产和工作,在发现齿板有故障或者破裂的情况下要及时的维修和替换方可,颚式破碎机最常消耗的零件就是齿板,从这个迹象来看,加强对齿板的研发技术也要是要不断的发展,更换齿板的结构,减少原料与齿板的接触,延长齿板的生命周期,给客户带去更多的利益。那么常见的齿板磨损原因都有哪些呢?
1、原料进入破碎腔和齿板进行摩擦,坚硬的原料会像利刀般销向齿板,最后导致齿板的磨损。
2、原料反复摩擦齿板、齿板表面上会形成裂纹,多个裂缝相接就会到处齿板脱落。
3、原料不断摩擦齿板,齿板表面材料会造成脱落和变形,变形的部位会再次撞击原料从而再次脱落。
机架作为反击式破碎机主要部件,也是该设备的易损部件,在运行中机架常会出现断裂或裂纹现象,直接影响破碎机的正常工作,所以需要对其进行焊接,机架的焊接常采用焊条电弧焊,它是利用焊条与焊件之间建立起来的稳定燃烧的电弧,使焊条和焊件溶化,从而获得牢固的焊接接头。但是反击式破碎机机架在焊接过程中要注意以下技术要求,避免出现二次维修。
一、焊接时要用小的线能量进行焊接,因为焊接线能量越大,稀释率(母材金属在焊接金属中所占的百分比)越大,焊缝中C、Si、Mn质量分数越低,致使焊接金属强度下降。
二、为防止金属过热引起韧性下降的现象,需要控制层间温度,不宜过高,因为Q235-A的晶粒尺寸对韧性有很大的影响,晶粒越细,韧性越好。
三、为减小线能量,焊接过程中运条尽量以直拉、微摆的连弧接方式进行焊接。
四、为控制热输入,需要合理确定焊接层数及道数。
反击式破碎机是应用比较广泛的破碎机型之一,其配件是破碎设备重要的组成部分,需要按期更换;在行业上也被称为易损件。那么反击式破碎机易损部件有哪些呢?
1、板锤:首先是由于螺栓制造质量较差,时常松动和断裂,造成板锤松动脱落或断裂,其次是板锤的质量问题:板锤材质为高锰钢ZGMn13,从断口看,可见气孔甚至空洞,且组织较粗大,存在铸造及热处理质量差等问题,是造成板锤损坏的主要原因。最后就是使用和维护不当等原因造成板锤磨损断裂。
2、反击板:转子由电动机经V型皮带带动作高速转动。落在转子上面的料块受到高速旋转的板锤的冲击,获得动能后以高速向反击板撞击,而反击板材质多采用高锰钢铸造而成,相比较而言,高锰钢材质耐磨性较低,因此反击式破碎机反击板磨损较快。
3、衬板:衬板是装在反击板上的,又由于物料反复从转子上反弹到衬板上,次数多了衬板就会使磨损老化,然后其抗击打能力下降,经常会造成衬板击落事故,还会造成破碎机产能下降产生较大的粉尘。
4、压紧块:由于机器负荷试运转完成后,没有对压紧块进行必要的调整。导致压紧块断裂或磨损等。
导读:球磨机衬板除了承受研磨体与物料的冲击和磨损之外, 还有提升研磨体的作用。随着物料粉磨技术的快速发展, 球磨机趋于大型化, 对衬板材料的性能也提出了更高的要求, 其中耐磨性的提高是研究的重点。目前球磨机中应用的衬板材料除石衬和中高铝衬之外主要有以下几类。
兰州理工大学、甘肃省有色金属新材料省部共建国家重点实验室采用金属型板和镁橄榄石碱性涂料, 利用石灰和萤石对熔炼炉进行保护, 先用高碳锰铁预脱氧, 再加入合金化锰铁和加铝终脱氧的熔炼工艺, 并采用常规和直接水韧处理的高锰钢球磨机衬板的生产工艺, 有效提高了产品的尺寸精度、表面品质和铸件内在品质, 生产出高品质的球磨机衬板铸件。
用2. 2%~2. 8%C、13%~16%Cr 、0. 5%~1. O%Si 、0. 6%~1. 2%Mn、0. 5%~1. 3%Mo 并适当加入Cu、Ti 、V等多种微量金属, 采用砂型或半金属型的铸造工艺, 进行强制风冷淬火, 配合适当的低温回火工艺, 得到基体组织为马氏体和少量残余奥氏体, 碳化物以M7- C3 型为主的高铬铸铁合金。用该合金制造的球磨机衬板使用寿命较长。
西安建筑科技大学的朱军等人成功开发了一种适合于制造大型球磨机衬板的耐磨新材质, 其成分为:C0. 4wt %~0. 7wt %、Si 0. 89wt %~1. 2wt %、Mn0. 8wt %~1. 5wt %、Cr 1. 0wt %~1. 5wt %, 同时加入微量Ti 、Ca 、B、Y和Na ; 衬板材料经油淬和中温回火后, 硬度>55HRC、抗拉强度>1 300MPa 、冲击韧性>25J / cm2、断裂韧性>40MPa·m1/ 2。新材质衬板在Φ4.实际使用寿命与耐磨表现以具体工况及运行记录为准。
橡胶内衬选用的是耐磨橡胶, 厚度约为50mm, 比石质衬板薄( 约1/ 3~1/ 4) , 同时因为橡胶比重较小, 故其总重量只有石质衬板的1/ 6 左右, 且具有以下优点: ( 1) 同型号球磨机内部有效工作空间增加l 0%~20%; ( 2) 球磨机自重小, 为石质衬板的50%左右, 工作电耗大大降低; ( 3) 工作噪音低; ( 4) 使用寿命长, 更换容易。
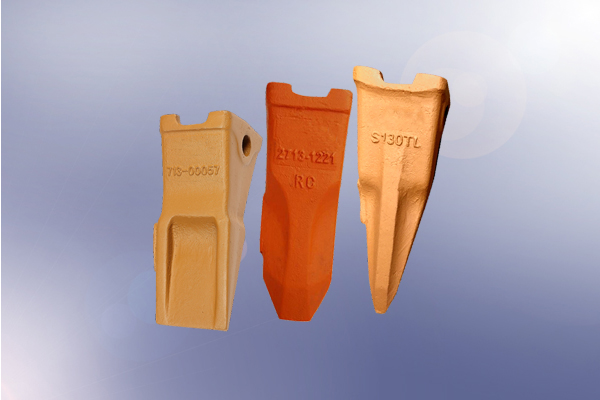

价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。