技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务
打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商
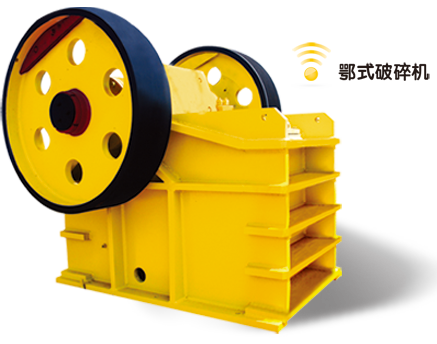
导读:1.圆锥破碎机工作时注意事项:
(1)矿石必须给在分配盘的中间,不准许将矿石直接给入破碎腔内。这使为了防止破碎机过载,使衬板磨损不均。正确的给矿条件是:矿石经分配盘均匀的分散在破碎腔内,给入的矿石不能高出轧臼壁的水平.
(2)破碎机的最大给矿尺寸≤85%给矿口尺寸,否则将导至: 破碎机产量的降低,圆锥破碎机某些另件的损坏。
(3)破碎机不准负荷起动,负荷起动定会造成事故。
(4)停车时,必须先停止给矿机,并让已进入破碎腔的矿石破碎排出后,使破碎机停车。
(5)破碎机工作时应经常检查锁紧系统的压力及液压站的工作情况,发现问题及时处理。 2.圆锥破碎机的产量 圆锥破碎机的产量,与给料方式、给料块度、排矿块度大小、矿石的物理机械性能、温度等有关,变化范围很大,制造厂给定的产量是在指定的条件下的概略通过量。 3.轧臼壁的更换 轧臼壁有U形螺钉把在调整环上,两者之间注入锌合金,使之紧密结合,新安装或更换轧臼壁时,在工作6-8小时后,应检查其紧固情况,并再次拧紧U形螺钉。 4.圆锥破碎壁的更换 圆锥破碎壁是用圆锥头固定在圆锥躯体上的,二者之间浇铸有锌合金,新安装或新更换的圆锥破碎壁工作6-8小时后,应检查其紧固情况,发现松动应立即紧固。 5.齿轮啮合 由于磨擦使圆板磨损,影响了齿轮间隙的变化,为保证齿轮的正常啮合必须在底盖上补加垫片,其垫片的厚度应等于圆板的磨损量。
6.碗形轴承和密封装置 安装碗形轴承时,注意不使钢丝绳碰坏挡油环(可用硬木等物支持在钢丝绳之间)。 装配时,支承球面应进行刮研,保证破碎圆锥与碗形互球面在外圆接触内环应确保0.35-0.5mm的环状间隙。 碗形轴瓦是用周围灌注的巴化合金的锁钉固定在碗形轴承架上的,防止碗形轴瓦沿圆周方何转动。 碗形轴承架与架体用键(销)固定好,如果工作中发现碗形轴承架与架体有间隙必须立即进行处理。
7.圆柱形衬套与架体为第三种过渡配合,为了防止衬套的转动,又在衬套上部槽内注入了锌合金,更换新衬套时应按架体的实际尺寸配制。因为破碎机经过长时间的工作和装卸必然造成配合关系的改变。如果间隙过大将导致衬套发生破裂。
8.圆锥形衬套 锥套与空偏心轴要研合,注入锌合金以防止锥套转动,锌合金要充满全部间隙,由于热注锌合金的缘故可能造成锥套的变形,因此新锥套装好检查尺寸d1、d2及B等,制造备件时应按偏心套内径的实际尺寸配制以保持原有的配合。
9.弹簧 弹簧的作用是当破碎机进入了不可破碎物时保护破碎机不被损坏,所以弹簧的压力与破碎机的破碎力相适应,破碎机在正常工作时弹簧是不动的,仅仅在破碎腔中落入铁块使破碎机超载时才抬起支承套发生弹簧被压缩的现象。 圆锥碎石机上部在正常工作时发生跳动,这是不正常的现象必须仔细分析,原因,采取措施排除,如果错误地压缩弹簧不但不能正常的工作,反而可能发生零件的损坏,因为压缩弹簧将引起破碎力的增加。 造成破碎机上部跳动有以下几个原因: A给矿不均匀或给矿过多;B给矿中含有过多的小块及粉状矿石或湿度过大;C排矿口间隙过小。
10.机器的外露转动部分,应加防护罩,但该防护罩由用户自备。
导读:水泥的生产由于其自身特点,在生产的过程的各个环节中会产生大量的粉尘,从来源上来说,主要有两类,即原料在破碎的时所产生的粉尘,这种收尘主要特点是环境开敞性,因此需要收尘系统产生负压,以利于粉尘进入收尘器;另一类为废气中所夹带的粉尘,这种收尘主要特点是环境密闭,废弃量大。目前在水泥厂中使用比较普遍的是干式收尘与水收尘,其中干式收尘中过滤收尘与静电收尘在水泥厂中使用地比较多。过滤收尘是指将含有粉尘的空气通过滤袋,在粉尘经过过滤后,再将干净的空气排出去;静电收尘则是将含有粉尘的空气让其进入一个高压场,进而粉尘落在正负极上,最后将干净的空气排出去;水收尘效果还是很可以的,在水泥厂收尘中使用地也很广泛。但是有一个浪费水资源及处理污水的弱点。本研究试图探讨水泥厂收尘的方法及注意的问题。
石灰石与硅铝质原料是水泥生产的主要原料,它的主要特点就是容易破碎,在破碎的过程中会产生很多粉尘,这些颗粒很小的粉尘最容易风扬,假如矿山所含的土较少,石灰石干燥,在破碎的过程中更是产生大量的粉尘,北方很多地区气候比较干燥,因此容易产生扬尘;硅铝质原料主要包括页岩,粘土以及砂岩等,这些原料在不同的地区物理性质不一样,当天气干燥时,页岩最容易引起粉尘,主要是因为页岩容易破碎成颗粒很小的粉尘;大部分铁质原料为硫酸渣,这种作为化工工厂的副产品含水量比较大,不容易产生扬尘,但是另一类是铁矿石,由于铁矿石在干燥的环境下,在处理的过程中容易产生一些扬尘。
我们知道物料在破碎的过程中会产生细小的颗粒,这些颗粒状地粉尘会在机器运转的带动下,源源不断地扩散到大气中去,另外原料在输送系统中不停地下降上升,因而粉尘也会在倒运的环节上不断出现。总的来说粉尘的治理主要包括主动与被动治理两种类型,主动治理是指物料在处理的过程中尽量地减少扬尘,被动治理则是当粉尘扬起之后再进行收集,通常良好的治理效果是两者的结合。我们知道原料下降的速度越快,粉尘所获得动能则越大,粉尘飞起的量就会越多,而且飞扬的距离也很远,要把粉尘收下,收尘器就要具备足够的风量,以便于在特定的空间产生足够的负压,所以要减少粉尘的飞扬的量及速度,最好的办法就是把原料在下降的过程中所产生的冲击速度降低到最小,因而需要重视原料输送的工艺设计环节,目前降低原料冲击速度的方法主要有:首先是在条件许可的情况下,尽量降低原料的落差,从而把原料下落的速度降低下来;其次是设计原料溜子过程中,要放缓溜子的角度,因为溜子的角度越大,原料下滑的速度相应地也会越大,此外在原料冲击速度很大的溜子中可以用一个缓冲板,来降低原料的冲击速度。虽然主动治理的效果明显,但是很多环节还是被动治理,即采用收尘器来进行的,在这些环节中,一般采用的是小型袋收尘器,由于其稳定性好,结构简单,收尘的效果好而普遍应用到原料转运的扬尘点上。我们知道烧成系统之前,原料含水量要大,而烧成系统之后所含水分要少,因为扬尘与水分存在密切的关系,水分与扬尘的关系是成反比的,即原料所含水分越大,扬尘则越小,反之。根据这个特点在实际收尘器的设计过程中要考虑这些相关的因素,即烧成系统之前收尘器的规格可以小一点。
一个完整的收尘器主要由管道系统,吸尘罩,吸尘器,控制起源以及排风机等几大部分组成,每个部分的正常与否都会关系到收尘的效果。吸尘罩的作用主要形成一个收尘的空间,尤其是针对一些开阔的环境,以及控制系统吸入粉尘的粒径,对降低风管的磨损有着重要的作用,对于一些磨蚀性强的原料的收尘风管容易被粉尘磨穿,一个重要的因素就是吸尘罩处地风速过大,大颗粒的粉尘很容易进入风管,所以要控制吸尘罩进口的风速;在管道系统中,一般会遇到风管积灰与风管磨穿现象,为了保证管道系统的正常需要将管道做出倾斜状,水平管道上要尽量减少弯曲,弯曲处的气流容易产生涡流,从而使粉尘沉淀下来。有时候管道内风速过高会产生磨损现象,过低会产生积灰现象,所以要根据实际情况合理地布置,有效地连接;收尘器中的袋收器的清灰要严格遵循规定的程序,清灰过多的话会缩短滤袋的使用寿命,而且还要考虑具体的物料,因此整个系统的良好运行能够达到收集粉尘的效果。
工艺系统排除的废气主要有:烧成系统中燃烧与冷却所排除的废气,水泥磨、煤磨中排除的废气以及粉磨系统中所产生的废气,目前针对工艺系统中废气的收尘主要是采用过滤除尘与静电除尘,收尘器的选择要考虑具体的场合,收尘器的规格主要依据是系统中所排出的废气量。电收尘总的来说投资比较少,运行的费用也低,普遍用于烧成系统的收尘,它是利用气体在高压电场内被电离的原理,在电收尘器的正负极上产生巨大的高压,放电极开始发射正负电离子,气体中的粉尘在获得正负电荷后,开始被正负极所吸附,最后正负极的粉尘经过振动后落入到灰斗。在这里粉尘的导电性是一个关键的因素,通常湿润的气体会增加粉尘的导电性,利用这个原理,通常在收尘器的前方设置一个曾湿塔,用来控制气体的湿度与温度。增湿塔的使用一定要按照规定的程序来,因为使用不好会湿底,从而给正常生产造成麻烦。袋收尘器相比电收尘器工作的原理要简单,含有灰尘的空气在进入袋收尘器后,气体经过过滤,滤袋上的粉尘沉积到一定的时候,通过外力让滤袋振动使沉积的粉尘落入灰斗,最后干净的气体排入大气。目前使用的袋收尘器都具有在线清灰的特点,收尘器的整个清灰过程主要是由清灰程序控制器来完成。袋收尘器的滤袋布可以有效防止细小颗粒的粉尘通过,它与粉尘的条件没有关系,因而收尘的效率可以在很大程度上得以保证,但是袋收尘器在抗高温能力比较弱,假如温度过高则需要采取制冷措施,反之袋收尘器具有收尘效果好,对烟气性质不敏感的优点,但是存在抗高温差,投资高缺陷。
水收尘具有投资低,电耗少等优点,但是存在水资源浪费废水处理问题。水收尘的实质是雾化的问题,总的说来雾化是指大量的液体在经过机械的作用后,所得再分散的结果,散布是指极粗滴,而喷散则是指粗滴,雾状是指极细滴。通常水收尘在立窑厂中使用地比较多,立窑厂的水收尘应采用旋转式雾化器,也就是水力雾化器,这种雾化器能够把泵浦与喷嘴结合起来,能够有效处理泥浆或者粘性液体。
水泥厂在生产的过程中会产生大量的粉尘,在物料破碎中产生的粉尘及系统工艺中产生的废气,所以收尘是水泥厂的一个重要任务,目前收尘主要包括干式与水收尘,干式收尘主要是电收尘与袋收尘且两者各有其优缺点,在实际的使用过程中要因地制宜,水收尘具有投资低,运行费用少的优点,但是存在污水处理的问题,收尘系统在使用的过程中会存在制造,生产管理及安装原因,其中还有一些设计方面的问题,在设计的过程中要防止结露,注意保温,以及控制尘源气体的温度,此外要防止堵塞。
导读:衬板是球磨机的易损部件。在磨机的工作中,衬板会受到钢球、物料不断的冲击和磨剥作用,还会受到矿浆的腐蚀,再加上矿质、衬板和钢球材质、硬度及安装运行工况等因素的影响,衬板会不断受到磨损进而损坏。那么怎么提高球磨机衬板磨损时间,提高磨机的生产能力呢?
(1)合理选定钢球和衬板。在硬度方面,球磨机衬板与钢球的硬度比值应控制在(0.85~0.9)之间。钢球硬度为被磨制煤硬度的1.7倍。在材质方面:ZGMn13衬板热处理后其金相组织为奥氏体。此外,要合理确定钢球的球径。
(2)低负荷运行时,及时调整球磨机的进煤量。
(3)将衬板的固定、拧紧楔孔眼设计成圆弧形,避免该处应力集中。
(4)严格控制媒质,降低煤矸石含量,提高煤的可磨性系数。
(5)对新更换衬板的球磨机,根据其特性,先使用硬度稍低的钢球运行1~2个月,待衬板的硬度和韧性有一定提高后,再使用硬度稍高点的钢球,这样可以提高衬板的使用寿命。
(6)及时消除设备缺陷,防止衬板损坏范围的扩展,确保机组安全经济地运行。
(7)严把衬板的安装质量关。如果衬板与筒体不吻合,可调换衬板或对筒体局部挖补处理。固定拧紧楔不能因螺栓孔不对中而强行。另外,衬板安装、调试后,应对固定衬板螺栓再复紧,保证固定螺栓具有一定的预紧力,以防运行中螺栓松动。
导读;设备自身性能管理由于生产期间,设备周边产生的粉尘浓度较高;所以,切实加强设备的性能管理,应注意以下几点:
1、应严格按照设备安全操作规程进行设备维护和使用。
2、根据进料骨石的岩石特性, 进行定期开盖检查工作;及时掌握破碎腔内部磨损情况。
3、磨损件必须及时更换,避免磨损伤及转子体;耐磨件更换时,要努力保证重量相同, 维护良好的转子动平衡。
4、定期检查传动三角皮带合涨紧度和磨损度,保证动力的传输平稳。
5、加强电机的维护保养,定期检查电机轴承等。
6、加强润滑站的维护保养,尤其溢流阀、液位计、液位开关、压力开关、齿轮泵等主要部件。
7、加强保护装置的监视检查;保证过载、过流、短路保护装置;温度保护装置;无油、少油、漏油保护装置;主机振动保护装置等的工作正常。
设备生产性能管理人工砂生产过程中,需注意以下几点:
1、必须严格按规定粒径进料,尽力避免超径石料;保证进料的清洁度,避免树根等韧性杂物进入转子体;从而避免转子体过度磨损、或产生不平衡冲击或堵塞转子体。
2、进料输送皮带上需安装除铁器,避免铁件等物进入转子体。
3、生产过程中,必须逐渐掌握合理安全的原料量进给量。
4、生产实践中,必须科学控制原料的含水率;原料湿度小,粉尘较大,造成污染环境; 湿度大,物料粘结转子体,降低生产效率,同时成品料筛分时容易粘糊网孔,降低筛分率等。
5、必须根据原料的物理特性及实际生产条件,进行反复的实践试验,合理的调整制砂原料的粒径分配,绘制出合理的级配曲线(厂家的试验曲线往往与实践结果有一定的差异), 真正的做到因“石”而异。
立轴式冲击式破碎机由于转子体转速很高,产生的硅尘弥漫速度也很高,加之一定的噪音,严重的污染了环境;应在粉尘排出口增加粉尘回收装置。
设备耐磨件损耗很快,生产成本较高;建议耐磨件的生产应紧密结合原料的岩石特性,不能单存的标准化。另外,现场能积极的采用新工艺、新技术,进行合理的焊补修复 文章链接:环球破碎机网 3、由于生产粉尘的浓度较高,生产现场,虽然定期进行了保养维护,润滑站齿轮泵等精密件、主轴的上轴套等部位,仍时常产生异常磨损等现象,严重影响了破碎机设备的生产率),建议在主轴的密封部位,多增加一道密封圈和油封,也可以采用梯状结构,大小结合,增强其密封性能;润滑装置实行封闭式远距离润滑系统。
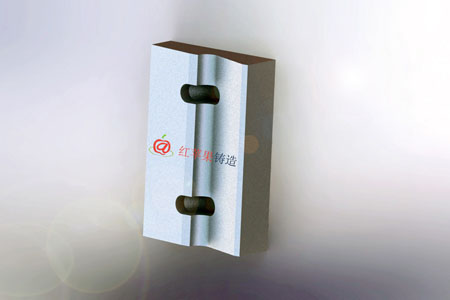
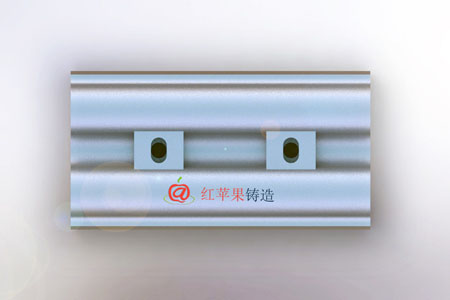

价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。