技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务
打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商
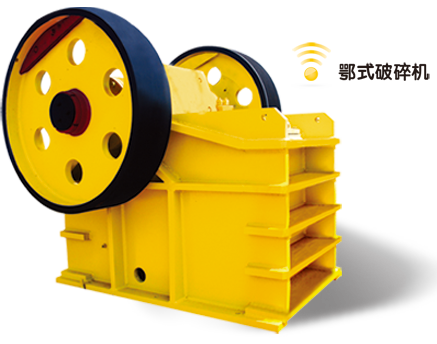
导读;实际使用寿命与耐磨表现以具体工况及运行记录为准。广泛应用于矿山,冶金,火电,水泥,采沙,淘金等行业。欢迎广大客户来图来电定做! 常用别名: 高铬板锤,高锰钢板锤,合金板锤,复合板锤,反击式破碎机板锤,硬质合金板锤
主要材质:高锰钢,锰铬合金(Mn13,Mn13Cr2,Mn18,Mn18Cr2),高铬(Cr13,Cr23,Cr26等)
铸造工艺:砂模铸造工艺
适用物料:煤矸石、河卵石、花岗岩、玄武岩、铁矿石、石灰石、石英石、辉绿岩等
应用范围:砂石料场、矿山开采、煤矿开采、混凝土搅拌站、干粉砂浆、电厂脱硫、石英砂等
产品分类:
1、高铬板锤
针对大型反击式破碎机的工况条件和结构特点, 红苹果铸造 推出的具有较高综合耐磨性能的超高铬铸铁板锤,使用寿命大幅提高。与同类产品相比, 红苹果铸造 生产的半固态挤压过共晶高铬板锤具有安全性高、耐磨性强、价格低廉等优点,且供货周期大大缩短。
2、高锰钢板锤
实际使用寿命与耐磨表现以具体工况及运行记录为准。
3、合金板锤
在高铬铸铁中加入多种少量和微量合金元素,用以生产反击式破碎机板锤,可使产品耐磨性和综合力学性能得到很大程度的改善,优良的性能获得客户赞赏。
4、反击破衬板
反击破衬板一般是高锰钢铸造而成的,反击式破碎机衬板的形状很多,主要有折线形和弧线形两类。折线形反击面能使在反击板各点上的物料都是以近似垂直方向进行冲击,因此可获得最佳的破碎效果;圆弧形反击面能使料块由反击板反弹出来之后,在圆心区形成激烈的冲击粉碎区,以增加物料的自由冲击破碎效果。
性能优势:
1、质量更好
反击破板锤生产的每一个环节都有专门监控,出厂前必经质检科严格检验,实行全检,确保每一个反击破板锤的质量。
2、供货期短
红苹果铸造 板锤具有安全性高、耐磨性强、价格低廉等优点,且供货周期大大缩短
3、性价比高
选择一家质量过硬的厂家,这样可以大大的降低高铬合金板锤的生产成本,同时也节约更换板锤的时间
采购流程:
第一步:签订合同后,技术员对客户图纸进行修正和确认后进行3D模拟(若客户没有图纸,我们可以进行现场测绘)
第二步:生产部门进行产品制造(本公司采用砂模工艺,以保证产品的紧密构造,无砂眼气孔,保证产品的耐磨度)
第三步:放入待发货区,准备发货。
导读:球磨机是耐磨钢球的主要使用对象,与耐磨钢球的生存与发展息息相关,作为耐磨钢球的生产厂家,有必要对球磨机进行系统而且深入的了解,以便更好地适应球磨机的发展,为客户提供更加满意的产品。
球磨机的操作七大注意事项
第一,开车前检查好机械和电器各部分,检查球磨机各连接螺栓是否松动;各润滑点润滑是否正常,传动装置是否正常可靠,防护装置完好,电器仪表是否灵敏,电机碳刷接触良好。
第二,盘车一周,检查设备转动部分或周围有无障碍物,并消除。启动时周围不准站人。
第三,检查无误后,按启动按钮启动电机,注意电流变化。球磨机连续起动不得超过两次,第一次与第二次隔5分钟以上,如果第三次起动,必须同电工、钳工配合检查后,方可起动。不得与其它设备同起,要交错起动,以免跳闸。
第四,球磨机正常运转后严禁超负荷运转,空转时间不超过15分钟,以免打坏衬板。
第五,运转中要注意观察中空轴、油环是否转动带油,中空轴温度是否正常,如发现中空轴发热,接近烧瓦时,不可以马上停车,以免造成“抱轴”。同时注意检查各润滑部位油量、温度,定时加油。
第六,运行中要注意检查筒体是否漏浆,认真观察电流、电压、给料、给水是否正常,每半小时检查一次电机及主轴温度不大于60°С,发现问题及时处理。
第七,球磨机停车前应先停止给矿,待机内精矿处理完后,停止给水。按停车钮,拉下电闸。
张家口红苹果机械耐磨可提供满足球磨机运行标准的球磨机钢球。
导读:耐磨钢球发展历史:
回首一部中国钢球大发展史几乎是与改革开发同时起步的。改革开放初期,我国铸球生产与国外先进水平存在着巨大的差距,熔炼设备大多使用落后的冲天炉,产品质量差、生产效率低,劳动强度大,环境污染更不必说,更有时下鲜见的一景是:有时是父子有时是朋友三俩组合,挑着一副货郎担一头挑着风机一头担着球模,走街串巷。进一个水泥厂谈好价钱,利用水泥厂废铁,在厂内一角找两个汽油桶,耐火泥一糊便成了一个土冲天炉。因炉子屁股带一个搬杠,俗称"猴子炉"。填上焦炭,装上碎铁,风机一接便呼呼响,不一会狼烟滚滚,半天终见红红的铁水涓涓流出,父子俩一个搬炉一个端勺,上下翻飞,手脚齐动,火红的铁水伴着父子俩的汗水一起流入乌光的球模中……只见一个个说不清什么化学成份,更说不准性能的铁球就这样出炉了。待辛勤劳作了几天,一顿好酒好饭晚上伴着香甜的酣梦。第二天清晨,父子俩怀里揣上水泥厂给的几百元辛勤劳动换来的工钱,迎着初升的太阳,快乐地游走希望的下家……这就是我们的钢球生产前辈起步的一个侧影。如今的钢球企业家基因中没准就有这样传承出来的成份呢。
与此同时,伴随着改革开放后我国粉碎工业的高速发展,无数中国钢球企业、钢球"人"呕心沥血,在短短的二、三十年间探索、打拼、创造出了一个全球规模最大,性价比最高,极富创新性与中国特色的,一个巨大的现代钢球产业,书写了一篇足以改变世界钢球史的,令人荡气回肠、绚丽多彩的中国钢球奋进史。
至于目前关于钢球发展的前景有各种各样的预测也很正常,其中水泥生产"无球化"便是其中之一。其实不然,立磨固有其诸多优势,在节能指标上尤为突出,但在当今这个早已证明了的:模式不求最极端但求最合适,单项技术指标不求最顶尖但求综合效益与回报率最高,多种技术、工艺共存共生互相补充。企业因天、因时、因人、因地相制宜,选择最合适自己发展的技术、生产模式乃真正竞争存亡之道的时代,"无球化时代"怕是至少在相当长一个时期内,仍是立磨制造商及其利益代言人一偏概全一厢情愿的自恋式愿景吧
我国目前耐磨钢球发展现状及生产工艺:
我国目前生产耐磨钢球企业总数按不同统计口数据显示:一般在1000~ 2000 家左右,其中仅安徽省宁国市一个地区就有一百多家。在我国,目前为数众多的钢球生产企业中,大多数为年产2000吨以下的小企业,年产超过一万吨的约有十几家。这些企业生产钢球工艺方法五花八门,一般可归纳为砂型、金属型、离心、EPC四大主流铸造工艺,也有少量使用半固态成型与熔模精密铸造等工艺。其中砂型铸造呈现出两极分化状态:一类是日趋衰退的手工粘土和水玻璃砂型,采用单箱或叠箱铸造,因其性能差、生产效率低,目前除在边远落后地区还有少量小企业应用,大部分已淘汰。另一类则是大规模机械化生产的典型,如"迪莎(DISA)"挤压造型生产线也叫"射挤压垂直分型无箱造型线",只要铁水供的上,单线产量可轻而易举干到年产几万吨。全球耐磨材料产量排名第一的比利时马格托公司,其分布在世界各地如泰国、印度等地耐磨钢球生产线,总计年产约60万吨钢球,大部分即采用迪莎线生产。但这种生产线设备投资大、生产成本较高,中小型企业上马要慎重。而另一类,即近十多年来蓬勃发展的树脂砂造型线(含旧砂再生),在完成了类似水泥工业国产PC窑2000年后的成熟化进程,大幅度降低投资造价后,目前得到迅猛发展。它以精密的尺寸、漂亮的外观,高效的劳动生产率,在小规格钢球、段,尤其是高铬微球、微段生产中显示出了极大的优越性。
金属型目前是铸球生产中最重要的工艺。它以优良的急冷作用有效提高了金属铸球耐磨性和工艺出品率。同时,其尺寸精确、外观质量好,尤其是绝对低的设备投资与极其简单的操作方法,使之在我国钢球生产企业中占据90%以上的垄断地位。金属型以往多用单模,它有垂直分型和水平分型两种。近年来绝大多数使用生产效率更高,劳动强度更低的多球组合金属型。
离心铸球具有非常优良的铸态组织和最终机械性能,生产出品率极高,能耗低、耗材少。不足之处是,由于单机能力限制,使得实现大规模工业生产变的困难,目前我国与印度有少量企业采用此工艺生产。
EPC(消失模)工艺生产铸球,尺寸精度好、生产效率高、劳动强度低。不足之处是因其散热性能较差,钢球组织不够致密,耐磨性能较同等化学成份金属型要差30%以上。同时钢球内部避免不了有冲砂现象,在大直径磨机中应用存在,碎球率较高问题。
熔模铸造是古老的生产工艺,技术相当成熟。它具有产品尺寸精度极高优点。但工序多、成本高,目前只在铸造条件有制约铸球产品,如流动性差的高铬铸铁生产微球、微段时,尚有少量应用。
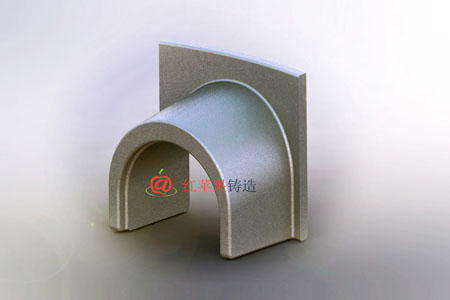

价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。