技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务
打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商
|
导读:耐磨锤头的好坏对铸造工艺的要求非常严格。铸造锤头是一项技术非常高的工作,这对厂家的要求不但是工艺上的,还有就是企业的实力,因为这要求铸造锤头的设备必须达到一定的水平。 锤头的铸造,分为很多个环节。锤头的耐磨性能的发挥受到各种因素的影响,但是对于锤头的生产来说,怎样使耐磨材料的性能得到最大程度的利用和发挥,受到制造工艺的影响尤为巨大。 在锤头的生产过程中,首先需要对锤头的生产进行工艺设计,而工艺设计是否合理科学直接关系到锤头的的质量,在生产之前进行工艺设计可以避免锤头的缺陷,提高耐磨铸件的成品率,提高耐磨铸件的质量。 如果锤头表面或内部制造中存在缺陷,如缩孔、裂纹、穿晶等,不仅会降低锤头性能,甚至会造成锤头断裂。因此,在锤头生产中必须制定合理的铸造和热处理工艺。 例如对高铬铸铁锤头,应采用立浇和合理使用外冷铁,并严格控制浇铸温度等措施,这样可使锤头在铸造有良好的凝固顺序和补缩条件,进而得到致密的内部组织,并减弱晶粒粗大的现象。锤头的热处理工艺则决定了其力学性能的实现和碳化物的分布形态。由于在锤头的成分中都含有一定量的铬和其它合金元素,因此如何使这些合金元素形成硬质点碳化物的作用充分发挥出来,也是制定热处理工艺时考虑的一个因素。总之,制定合理的生产工艺和严格的质量检验手段,是保证锤头达到使用性能的先决条件。 |
导读: 双金属复合锤头采用消失模双液复合浇铸工艺,一次浇铸成型。锤柄部分采用低合金钢,具有良好的韧性,不易断裂,锤头部分采用高铬合金,具有良好的耐磨性,利用一定的生产工艺将两者有机的结合起来,使锤头同时满足韧性和耐磨性的要求。实际使用寿命与耐磨表现以具体工况及运行记录为准。
双金属耐磨锤头
1. 特殊的复合铸造工艺我公司生产的双金属复合锤头的锤头部位采用高铬合金材料,锤柄部位采用韧性较好的低合金钢材料,利用热复合将两种不同性能和功效的材料在液液状态下使其熔融为一体,复合面积可达100%,彻底解决了镶合金和两次复合浇铸锤头容易出现的断裂、掉块、掉头等现象,提高了锤头使用的安全性。
2.特殊的热处理工艺该锤头热处理工艺是加热到950-1000℃,保温,然后出炉,经我公司特制的雾淬装置冷却再进行200-260℃的低温回火,后出炉空冷,硬度可达到62HRC--65HRC。
3. 严格的生产管理和质量管控我公司所用产品都有严格的生产流程和质量管控。1.炉前化验,利用多通道式光谱分析仪分析试样各个元素含量。2.严格控制浇铸及热处理温度。3.利用探伤仪检测锤头内部抽孔及砂眼等。4.利用硬度计测试锤头硬度。
实际使用寿命与耐磨表现以具体工况及运行记录为准。
5. 提供人性化的服务所用锤头都可以来图定制。如果没有图纸,本公司有专业的测绘人员帮助您测绘之后进行定制。
实际使用寿命与耐磨表现以具体工况及运行记录为准。国内外大型锤头生产商。实际使用寿命与耐磨表现以具体工况及运行记录为准。物料进到里边经过锤头重 要就是耐磨,所以我公司针对这一特点,铸造的锤头选用了合金锤头生产。 该锤头尤其适宜于含硅量高、易破性差的强磨蚀性石灰石等物料,被众多大型水泥生产线、砂石场用户所推崇
导读:耐磨锤头是破碎机的主要零件,它的主要质量指标是耐磨性,提高它的耐磨性可以减少锤头用量和缩短锤破机的检修时间,大大提高锤破机的利用率,节约金属材料,减少检修费用,我们采用了下面几种方法来减少锤头用量。
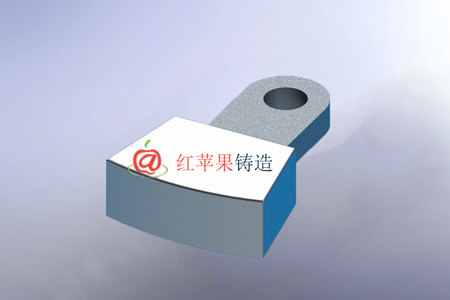
a.正确选择锤头形状与重量。选择形状的一般原则是选择两端都有销孔的,便于锤头掉头使用,使锤头使用面由单销孔时的两面增加为四面,延长一倍的使用时间。锤头重量的选择依据进料粒度大小来调整。
b.使用耐磨性优良的材料如高铬白口铸铁、硬镍白口铸铁等来制造锤头,延长锤头使用寿命。
c.用焊接法来增加锤头的使用面。锤头工作面头部是磨损最厉害的部位,中部磨损量很少或几乎没有。采用把锤头从中部切割开,再把割断的锤头掉头与另一半焊在一起,这种焊接方法只在Mn13及45#钢锤上采用,在热状态下焊接,焊好后使用效果不错。根据切割长度不同可以反复焊接几次,大大增加了锤头工作面,延长了使用寿命。
d.从上述焊接方法实践中,小编为大家总结出了一条经验,就是锤头只需换头部就可以反复使用,由此创造出了锤头帽法。这种方法是把锤头头部与销孔尾部分开制造,最后将两者用螺拴或铆接联在一起。这种方法的优点是只需换重量轻的锤头帽,不必换销孔部分的锤头把。尽管整只锤头重将近12kg,而锤头帽则只有3kg左右。此方法使用效果好,减少了金属耗量,但是对难加工的金属锤头则不宜采用此方法。

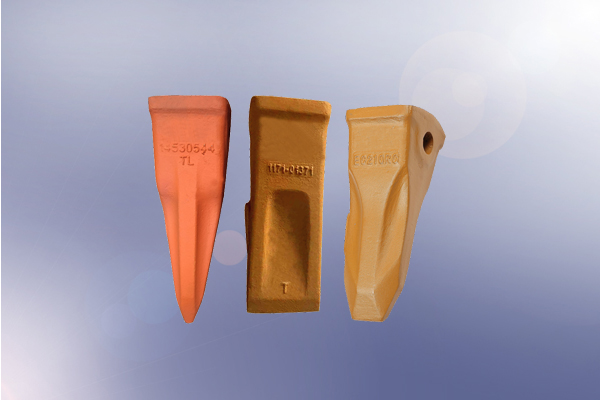
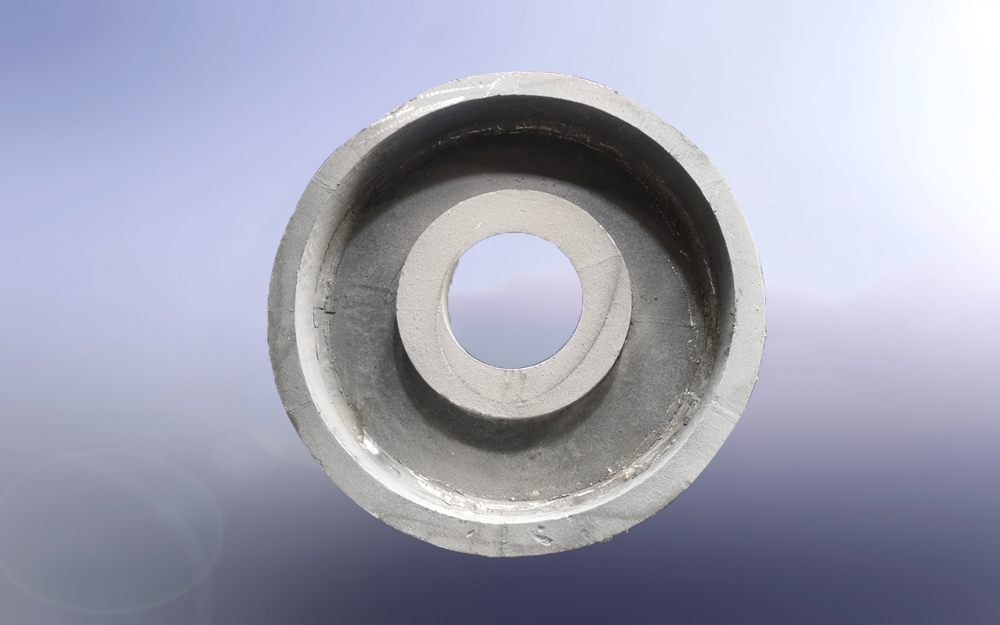

价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。