技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务
打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商
导读:高铬耐磨锤头厂家表示锤头产品虽然拥有较好的耐磨性能,使用寿命长,但也有一定的期限,所以时间长了以后容易出现磨损,这些磨损的高铬耐磨锤头要怎么处理呢?
对于一些磨损不是太严重的旧高铬耐磨锤头,可以采用焊接的方法修复。建议选择锤头堆焊时,听取技术工程师指导性的建议,以免影响生产的情况发生。而一些破损较为严重的,则可以采用换面使用的方法,当破碎机锤头的迎击面磨损到其原有宽度的3/5时,应调面使用,而且当锤头已失重25%时,就必须更换新的锤头。
高铬耐磨锤头厂家提醒您:更换新锤头时,必须对每只锤头称重,以便进行配锤,这是为了使破碎机在装上新锤头之后,其转子能满足动平衡要求的必要程序,此外,高铬耐磨锤头的更换和修复应由较有经验的工人负责安装才可以。
导读:耐磨锤头是破碎机最重要的零部件,但是在使用过程中我们经常会遇到锤头过热的问题,锤头如果过热会影响锤头的使用寿命和工作效率,然而造成锤头过热的原因有很多种,因此想要从根本上解决这个问题,就要找出导致锤头过热的首要罪魁祸首。锤头过热通常有以下几种原因:
1,如果敲击声出现在弹性联轴节中,那么基本可以确定是因为销轴松动,弹性圈磨损导致,相对应的解决方法就是停车并且拧紧轴螺母,更换弹性圈。
2.如果是轴承过热的现象,那么可以确定是因为润滑脂不足或是过多或是润滑脂污秽变质,轴承损坏。相对应的解决方法是加注适量润滑脂,轴承内润脂应为其空间容积的50%。清洗轴承,更换润滑脂和轴承。
3.如果产量降低,可能是因为筛条缝隙被堵塞或加料不均匀,解决的方法是停车,清理筛条缝隙中的堵塞物或是调整加料结构。
4.如果机器内部有敲击的声音,是因为非破碎物进入机器内部;衬板紧固件松驰,锤撞击在衬板上;锤或其它零件断裂;相应的解决方法:停车,清理破碎腔;检查衬板的紧固情况及锤与筛条之间的间隙;更换断裂零件。
5.如果出料粒度过大,可能原因是耐磨锤头磨损过大或筛条断裂,相应的解决方法是更换锤头或筛条。
6.出现振动量骤减的情况,是因为在更换耐磨锤头时或由于锥头磨损使转子静平衡不符合要求;锤头折断,转子失衡;销轴变曲、折断;三角盘或园盘裂缝;地脚螺栓松动;相应的解决方法:卸下锤头、按重量选择锤头,使每支锤轴上锤的总重量与其相对锤轴上锤的总重量相等,即静平衡达到要求;换掉锤头;换掉销轴;电焊修补或换掉;紧固地脚螺栓。
导读:张家口红苹果机械装备制造有限公司是张家口规模最大的耐磨材料生产加工厂家,集研发、生产、销售和服务于一体的破碎机配件生产商,致力于为客户提供高质量、高效率的耐磨配件。红苹果公司凭借着近20年的行业经验,产品不仅在国内市场享受良好声誉,而且远销国外。
下面为大家简单介绍一下我公司的生产流程:
第一步:签订合同后,技术员对客户图纸进行修正和确认后进行3D模拟(若客户没有图纸,我们可以进行现场测绘)
第二步:生产部门进行产品模具制造和砂箱造型
第三步:生产部门进行浇铸
第四步:对产品进行热处理和水韧处理
第五步:检测人员对产品进行质量检测
第六步:对检测合格的产品进行清整和机加工
第七步:放入待发货区,准备发货
每一步红苹果公司专业质检人员都严格把控,以确保产品合格出厂。我们坚守“质量是企业的命脉”,把好质量关是成功的第一步。
导读:为解决材料硬度和韧性相匹配的问题,20世纪30年代后期,美国队铬的质量分数为10%~30%的合金白口铸铁进行了研究,返现铬的质量分数大于12%时,碳化物由渗碳体转化为Cr7C3型碳化物,它的硬度高,组织形态为菊花状和条块状,因此任性大幅度地提高高铬铸铁中铬的质量分数大于11%,铬、碳含量的比值超过4.5。
在这种条件下高硬度M7C3型碳化物几乎全部代替了M3C型碳化物。M7C3型碳化物呈六角形杆状及曲面条状分布在基体中。相对于普通白口铸铁和低铬铸铁而言,可以认为高铬铸铁中的碳化物是不连续相,而基体是连续相。也就是说,碳化物对基体的破坏作用大大减小,因而高铬铸铁的任性优于普通白口铸铁和低铬铸铁。M7C3型碳化物的硬度很高,为1300~1800HV,而M3C型碳化物的硬度只有800~1200HV,因此M7C3型碳化物的形成赋予了铸铁以高的硬度。
通过添加其他合金元素以及进行适当的热处理,高铬铸铁可以获得不同的基体组织以满足各种不同条件工况条件对耐磨材料提出的性能要求。高铬铸铁已在许多领域得到广泛应用,如球磨机衬板、磨球、反击破碎机板锤、轧钢机轧辊等。在高铬铸铁发展的同时,各类合金钢由于其高韧性、低成本及良好的耐磨性能而得到发展。在低冲击或无冲击条件下,高铬铸铁和合金钢以卓越的性能价格比取代了高锰钢。以球磨机衬板为例,20世纪60年代之前均采用高锰钢,70年代后即被合金钢和高铬铸铁所替代。如同没有万能的设备一样,也没有万能的耐磨材料。三代耐磨材料各有特点,至今仍分别在不同的工况条件下得到广泛的应用。
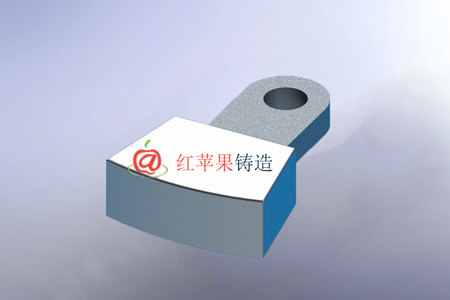

价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。