技术领先 信誉至上
The technology leader in the credibility of the supremacy The technology leader in the credibility of the supremacy
从事耐磨配件铸造二十年 为您提供卓越产品和超值服务 从事耐磨配件铸造二十年 为您提供卓越的产品和超值的服务
打造华北地区大型耐磨生产基地
The Large Production
Base of Wear Resistant Material
The Large Production Base of Wear Resistant Material
五百强合作伙伴 百家合作企业 专注领域供应商
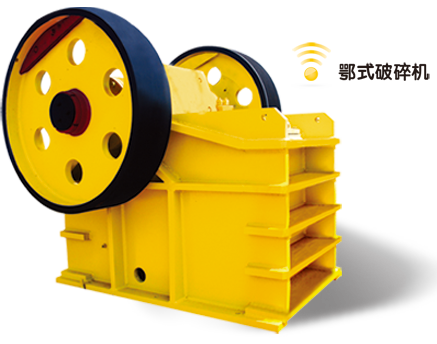
导读:破碎机锤头耐磨性能差,使用寿命短,需要频繁的更换才能保证破碎机的正常运行,真是令人烦恼的一件事情!如何解决破碎机锤头的耐磨问题?锤头失效的原因是什么?
锤头的失效主要表现在工作状态下高速旋转,与物料发生猛烈碰撞,工作部位受到强烈冲击磨损,要求材质硬度高,而锤柄只需较高的强韧性,抗断裂能力。从磨损角度看,锤头工作过程中,其端部直接承受物料的冲击力和摩擦磨损,属于典型的冲击磨料磨损,同时也有高应力滑动磨损,而其柄部主要发生弯曲疲劳和小应力磨料磨损。也就是说,磨损主要发生在端部,而柄部主要是一个连接作用,抗磨要求不高。
导读:1、锤头使用要早翻面。第一次使用锤头打击部位截面的1/3,反面后使用2/3。这样既能防止锤头磨损过半产生锐角而易断裂;又能使磨损面与物料的打击角度尽可能接近垂直,变摩擦磨损(重度磨损)为打击磨损(轻度)。
2、多筛少磨。破碎机前多加筛子,筛子后面加回路将大块再回到破碎机,不要寄希望一次破碎成型;把石面、粘土、杂质--等排除在破碎机之外,不做重复的无用功;同时也减轻了破碎腔内的压强,同样能减少磨损。
3、水份、粘土、过多杂质、山皮杂草会使影响物料流动、变滑、变稠;进而缓冲锤头的打击力,堵塞筛孔、增加压强、排料不畅;该磨损相当惊人。湿态磨损是干态磨损的10倍,在球磨机研磨体中已得到行业公认。
4、喂料必须平衡、均匀;进出料通畅、通顺、通风;以保证破碎腔内不积存物料。否则锤头将掩埋在堆积物料中,增加磨损面及磨损系数;破碎腔内压强也会逐步加大,排料只能靠锤头的运动挤压,从而增加各方面磨损。
5、锤头前冲、物料后走,成分水状将物料向破碎腔两边排挤,造成两端锤头比中间锤头磨损厉害,同时也加快了边护板的磨损。所以要用锤垫环尽量将边锤头靠边安装。
6、筛孔的大小、形状的调整也是有讲究的,要结合物料矿石的晶体组织结构;无筛板比有筛板漏料快,长条筛孔漏料比方孔快,方孔筛板比圆孔快。
7、锤头与筛板的间隙也要注意调整,长短锤搭配使用比较有利。
8、有时加快或调整转速,也能起到改变摩擦与打击磨损的作用。
导读:耐磨铸件的质量直接影响机械的作业效率,因此选择高质量的耐磨铸件,无论对于经销商还是终端用户,都是有着重要的作用。而耐磨铸件的质量主要由耐磨材料和加工工艺决定的。我国目前的加工模式主要以人力为主,主观能动性大,不容易更好的把控制质量。而玉升铸造引进先进设备,更好的保证了耐磨铸件的质量。
若采取手工生产模式,不但难以完成之高的产量,更无法提高工艺出品率和保证产品质量。玉升铸造通过多年不懈的努力,研发出国际一流的金属模覆砂铸球生产线、在线恒温浇铸装置以及油介质淬火工艺,有效克服人为因素对铸件质量的影响,有利于节约铁水,提高工艺出品率,显着提高了耐磨铸件的生产效率与产品质量。厂家保证质量,提高产品成品率,更有效的解决了耐磨铸件的问题,同时降低了生产成本,让利给客户,实现双赢。
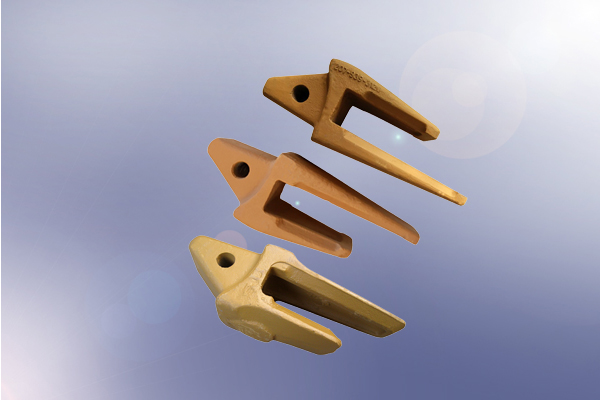


价格却是其2倍,符合小型砂石生产线更换频率高的需求,耐磨锤头有极强的经济效益。
普通高锰钢锤头相比,具有高硬度、高耐磨的特性。确实不错。

 EN
价格低廉经济效益好该不易断裂,高铬合金锤头使用寿命是锻造或高锰钢的4倍。